


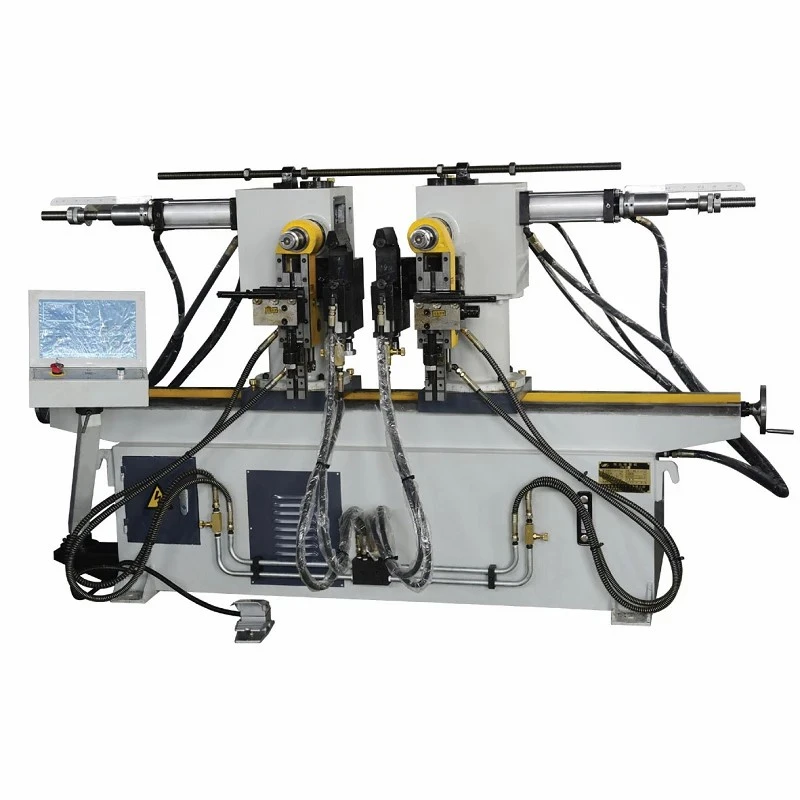


Multi-Die Tube Bending Machine
Multi-Die Tube Bending Machine - Teknisk produktspesifikasjon og anskaffelsesveiledning
En multi-dyserørbøyemaskin integrerer flere verktøystabler (stabel-og-multi-radiuskonfigurasjoner) på en enkelt skiftevogn eller bøyeglide. Denne arkitekturen lar operatører utføre forskjellige senterlinjeradier (CLR), sammensatte vinkler eller overganger med flere -diametere på en enkelt rørformet komponent innenfor én automatisert lastesyklus.
Eliminering av manuelle dysebyttinger mellom bøyninger reduserer håndtering av deler, fjerner kumulative posisjoneringsfeil og reduserer syklustider med opptil 35 % for komplekse geometrier som eksosruting for biler, væskeledninger for romfart og HVAC-manifolder. Bygget på en tung-gauge, spenningsavlastet-sveiset stålramme, opprettholder maskinen strukturell stivhet under høye bøyekrefter, og sikrer streng repeterbarhet i vinkel på tvers av store-volumproduksjonsskift.
Tekniske spesifikasjoner
|
Spesifikasjonsparameter |
Standard industriell benchmark / utvalg |
|
Maks. Rørets ytre diameter (OD) |
Phi 16 mm - Phi 114 mm (kan tilpasses opptil Phi 219 mm) |
|
Maks. Veggtykkelse |
0,5 mm - 6.0 mm (materialavhengig) |
|
Antall terningsbunker (nivåer) |
2 til 5 stabelnivåer (samtidig eller flyttbar stabelposisjonering) |
|
Min. / Maks. Senterlinjeradius (CLR) |
1,0 x OD til 5,0 x OD (doravhengig) |
|
Kontrollerte CNC-akser |
3 til 8 elektriske/hydrauliske akser (mating-Y, roter-B, bøy-C, skift-stabel, fremføring av dor, trykkstøpeassistent) |
|
Bøypresisjon (repeterbarhet) |
+/- 0.05 grader (vinkel), +/- 0.1 mm (lineær posisjonering) |
|
Maks. Bøyevinkel |
180 grader + tilbakefjæring |
|
Drive System |
Absolutte servomotorer med flere-akser kombinert med planetgirkasser med høy-presisjon |
|
Kontrollsystem |
Industriell CNC med 15-tommers berøringsskjerm, 3D-simulering og STEP/IGES CAD-import |
|
Strømforsyning / Driftstrykk |
380V/50Hz/3-Phase (eller tilpasset); Hydraulisk systemtrykk: 14 MPa - 21 MPa |
Nøkkelfunksjoner
Multi-stabelverktøyvogn:Inneholder flere verktøylag på en vertikal eller horisontalt skiftende sleide, drevet av servomotorer med høyt-moment for å bytte bøyeradius midt i-syklus uten operatørintervensjon.
Arkitektur for stivt bøyehode:Smidd og presisjons-bearbeidet bøyearm av legert stål konstruert for å motstå vridningsavbøyning under bøyeoperasjoner i rustfritt stål eller titan med høy belastning.
Dynamic Pressure Die Assist:Synkronisert hjelpeforsterkersylinder påfører programmerbar skyvekraft under bøyningen for å forhindre at veggen tynnes ut på den ytre radien og rynker på den indre radien.
Lukket-sløyfeservokontroll:Alle primære formingsakser bruker absolutte kodere for sann-tidstilbakemelding, noe som eliminerer behovet for målsykluser etter tilbakestilling av strøm og opprettholder posisjonsnøyaktighet over langvarige skift.
Integrert tilbakefjæringskompensasjon:Kontrollprogramvaren beregner materialelastisk gjenvinningsdata basert på strekkstyrke, veggtykkelse og radiusforhold, og justerer automatisk over-bøyevinkler.
Arbeidsprosess
Materiallasting og fastspenning:Rårøret lastes manuelt eller automatisk inn i CNC-hylsen. Vognen posisjonerer røret til den programmerte aksiale avstanden (Y-aksen) og rotasjonsvinkelen (B-aksen).
Stabelvalg og plassering:Multi-dysestakken forskyves vertikalt eller horisontalt for å justere det angitte verktøylaget (som samsvarer med den nødvendige radien og rørstørrelsen) med senterlinjen til trykkdysen.
Spindel- og vindusviskerinngrep:Den innvendige doren går forbi tangeringspunktet til bøyningen for å støtte den indre rørveggen, mens den stasjonære viskerdysen forhindrer at materialet knekker seg.
Multi-Axis Bending Execution:Hovedbøyearmen (C-aksen) roterer bøyningsdysen mens trykkdysen og boosten hjelper til med fremføring synkront med tilpassede hastigheter for å danne radius.
Doruttrekking og deltømming:Når bøyningsvinkelen er fullført, trekker doren seg litt tilbake (tidlig uttrekking) for å frigjøre den dannede radiusen, klemmen åpnes, og maskinen indekserer til neste bøyeposisjon eller losser den ferdige delen.
Søknader
Eksos- og væskeledninger for biler:Danner komplekse katalysatorrør med flere-radiuser, turboladeroljelinjer og konstruksjonselementer for chassis av aluminisert stål og rustfritt stål.
Luftfarts- og forsvarsrør:Produserer høy-integritetsledninger for hydrauliske væsker og kanaler for miljøkontrollsystem (ECS) fra Inconel, titan og høy-aluminiumslegeringer.
HVAC&R varmevekslere:Bøying av kobber- og aluminiumsreturbøyninger og fordamperspolekretser med strenge krav til stigning.
Kommersielle møbler og treningsutstyr:Behandler konstruksjonsrør i karbonstål med høy- styrke for ergonomiske rammer, treningsapparater og medisinske senger uten arrdannelse på overflaten.
Verktøy og konfigurasjon
Verktøystabelsamling:Hvert stabellag består av en bøyningsdyse, klemmatrise, trykkdyse, viskerdyse og innvendig dor skreddersydd til den spesifikke tube OD og CLR.
Materialvalg for verktøy:Verktøykomponenter er produsert av varme-behandlet legert stål (f.eks. 40Cr, Cr12MoV) eller Ampco bronse-/nyloninnsatser for å eliminere gnaging ved forming av rør av rustfritt stål, titan eller polert messing.
Dornkonfigurasjoner:Valg av pluggdorer, formede dorer eller fleksible fler-kuler, avhengig av vanskelighetsfaktoren (forholdet mellom CLR og rørtykkelse).
Rask-bytte adapterplate:Konstruert med hydrauliske eller mekaniske hurtigutløsermekanismer- for å redusere nedetiden for fullstendig verktøysett-til under 30 minutter.
Tilpasning
Endring av klaringssone:Forlengede sengelengder og spesialiserte bøyehoder med smale-profiler kan konstrueres for å imøtekomme komplekse, tre-dimensjonale fler-bøyde bildeler som risikerer kollisjon med standard maskinrammer.
Automatiseringsintegrasjon:Grensesnittkompatibilitet (I/O-signaler, Ethernet/IP eller Profinet) for sømløs integrasjon med robotiserte laste-/lossearmer, automatiske buntlastere og søm-deteksjonskameraer.
Spesialiserte hydrauliske kraftenheter (HPU):Skreddersydde strømningshastigheter og doble-pumpekonfigurasjoner for tunge-vegger industrielle rørapplikasjoner som krever vedvarende høyt trykk.
Kvalitet og testing
Maskinering i-hus og strukturell stressavlastning:Hovedmaskinrammer og bøyehodestøpegods gjennomgår presisjons CNC-fresing etter termisk gløding og vibrasjonsspenningsavlastning for å eliminere gjenværende sveisespenninger og forhindre innrettingsdrift.
Dimensjonell inspeksjon:Kritiske monteringstoleranser-som spindelkonsentrisitet, parallellitet av glideskinner og aksefirkant-verifiseres ved hjelp av laserinterferometre og 3D-koordinatmålemaskiner (CMM).
Fabrikkgodkjenningstesting (FAT):Før sending gjennomgår hver maskin en 72-timers kontinuerlig tørrtest-, etterfulgt av prøvebøyning av levende materiale ved bruk av klientspesifiserte prøverør for å verifisere vinkelrepeterbarhet, overflatefinish og grenser for veggfortynning.
FAQ
Spørsmål: Hvordan forhindrer en multi-dysemaskin verktøyinterferens når du bytter mellom tilstøtende radier?
A: Maskinen bruker en presisjon flerakset lineær glidemekanisme eller vertikal heismekanisme kontrollert av dedikerte servodrev. Sentrum-til-avstanden mellom tilstøtende verktøylag er konstruert med tilstrekkelig mekanisk klaring, og kollisjons-deteksjonsalgoritmer i CNC-programvaren simulerer klaringskonvolutten før syklusen utføres.
Spørsmål: Hva er den minste retttangenslengden som kreves mellom to tilstøtende bend?
A: Vanligvis kreves det en rett tangentlengde tilsvarende minst 1,5 x rørets OD mellom bøyningene for å la klemmeformen gripe røret sikkert uten å deformere forrige radius. For null-tangent bøyningskrav, må spesialiserte tynnveggede-segmenterte verktøy eller push-bøyekonfigurasjoner evalueres under teknisk gjennomgang.
Spørsmål: Kan denne maskinen håndtere høy-materialer som titan eller Inconel uten at veggen sprekker?
A: Ja. Behandling av legeringer med høy-styrke og lav-duktilitet krever en fullt programmerbar trykkforsterker, synkronisert hastighetstilpasning mellom bøyearmen og forsterkeren, og interne fleksible kuledorer for å fordele formingsspenningene jevnt og forhindre lokalisert veggfortynning eller riving.
Spørsmål: Hvilke CAD-formater er kompatible med maskinens kontrollsystem for offline programmering?
A: CNC-kontrolleren importerer standard utvekslingsformater inkludert .step-, .iges- og .igs-filer. Den innebygde-3D-programmeringsprogramvaren trekker automatisk ut XYZ- eller YBC-bøyedata, beregner tilbakespringsparametere og kjører en kollisjonssimulering før fysisk produksjon.
Spørsmål: Hvilke standard elektriske og hydrauliske verktøy kreves på fabrikkgulvet?
Svar: Standardkonfigurasjon fungerer på 380V/50Hz/3-fasestrøm (justerbar i henhold til regionale krav). Hydraulikksystemet bruker ISO VG 46 antislitasjehydraulikkolje, og maskinen krever ekstern trykklufttilførsel (0,6 MPa - 0.8 MPa) for pneumatisk komponentaktivering og smøreforstøvning.
Spørsmål: Hvilken dokumentasjon og teknisk støtte tilbys ved levering?
A: Hver leveranse inkluderer omfattende dokumentasjon: elektriske skjemaer, hydrauliske kretsdiagrammer, drifts- og vedlikeholdsmanualer, PLS backup-koder og kalibreringssertifikater. Fjerndiagnosestøtte er innebygd via industriell Ethernet, supplert med valgfri -idriftsettelse på stedet og operatøropplæring av mekaniske applikasjonsingeniører.
Populære tags: multi-rørbøyemaskin, kinesiske multi-rørbøyemaskinprodusenter, leverandører, fabrikk
Du kommer kanskje også til å like



Sende bookingforespørsel