


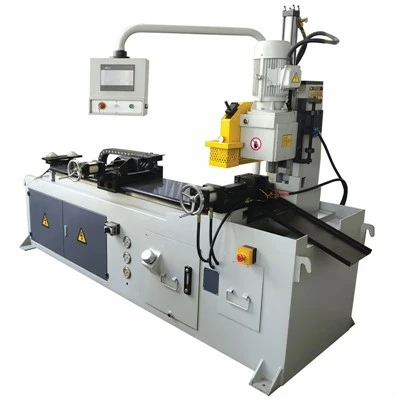
Multi-Profil sagmaskin
Multi-Profile sagemaskinen er konstruert for strukturelle produksjonsanlegg med høy-gjennomstrømning som krever kontinuerlig behandling av multi-geometriprofiler. Bygget med et stivt, tungt-gauge stål sveiset portal og støpejerns strukturelle baser, har denne maskinen plass til stålkanaler, vinkler, firkantede rør og tilpassede ekstruderte seksjoner uten å kreve kompleks om{5}}verktøy mellom batcher.
Ved hjelp av en integrert CNC-kontrollarkitektur koordinerer systemet materialmating, klemtrykk og sageslag med variabel-hastighet for å opprettholde streng dimensjonell repeterbarhet. Designet for integrering i eksisterende kutt-til-lengde- og produksjonslinjer, minimerer den manuell håndtering og reduserer sløsing av materiale i industrimiljøer med store-volum.
Tekniske spesifikasjoner
|
Parameter |
Spesifikasjon |
|
Maks. Profilmål (B x H) |
500 mm x 400 mm |
|
Kompatible profiltyper |
H-Bjelke, kanalstål (UPN/UPE), lik/ulik vinkel, firkantet/rektangulært rør |
|
Hovedsagmotorkraft |
15 kW - 22 kW (frekvens-kontrollert) |
|
Bladhastighetsområde |
20 - 100 m/min (trinnløs justering) |
|
Fôringsdrivsystem |
Servomotor med tannstang-og-drev |
|
Lengdetoleranse |
+/- 0.5 mm over 3000 mm |
|
Klemmemekanisme |
Hydraulisk multi-punktklemming med justerbart trykk |
|
Kjølesystem |
Flomkjølevæske med magnetisk chiptransportørintegrasjon |
|
Kontrollsystem |
Industriell PLS med 15-tommers berøringsskjerm HMI |
|
Total maskinvekt |
Ca. 6500 kg |
Nøkkelfunksjoner
Stiv strukturramme:Hovedsengen bruker stress-avlastede Q345B tunge strukturelle stålplater, glødet ved 650 grader i en gropovn for å eliminere intern restspenning og forhindre geometrisk vridning under kontinuerlig belastning.
Synkronisert hydraulisk klemme:Dobbel-side vertikale og horisontale hydrauliske klemmer sikrer variable profilgeometrier dynamisk, og forhindrer vibrasjons-induserte mikro-frakturer under utgangsfasen av kuttet.
Presisjonsmatingskontroll:Materialposisjonering er avhengig av lukkede-sløyfe-absolutkodere sammen med presisjons planetgirkasser, som oppnår posisjonell repeterbarhet på +/- 0.1 mm.
Adaptivt skjæretrykk:Proporsjonale ventiler overvåker skjæremotstanden i sanntid-, og justerer automatisk matehastigheten når de møter varierende veggtykkelser eller harde flekker i råmaterialet.
Integrert Chip Management:En innvendig dobbel-snegl samlerenne fører metallspon direkte til en integrert hengsel-spontransportør, noe som eliminerer manuell rengjøring-utetid under drift med flere-skift.
Arbeidsprosess
Materiallasting og justering:Buntede eller enkeltprofiler lastes inn på den drevne rulletransportøren. Hydrauliske firkantarmer skyver materialet i flukt mot referanseanslaget.
Dynamisk klemme:CNC-enheten leser den forhåndsinnstilte kuttlisten, indekserer materialet via servogripervognen og kobler inn vertikale/horisontale hydrauliske klemmer som er spesifikke for profilgeometrien.
Parametertilpasning:Kontrollsystemet velger den programmerte bladhastigheten og nedstigningshastigheten som tilsvarer den spesifikke stålkvaliteten og-tverrsnittsarealet.
Sagesyklus:Karbid-tuppet eller bimetallbånd/sirkelsaghodet går ned langs presisjons lineære styreskinner ved hjelp av en kule-skrueaktuator, og opprettholder jevnt nedadrettet trykk.
Avgrading og tømming:Når kuttet er fullført, trekker saghodet seg tilbake til utgangsposisjonen, klemmene frigjøres, og det kuttede stykket går videre til sorteringsbordet mens-avfallsskrot faller ned i avfallsbeholderen.
Søknader
Fremstilling av strukturelt stål:Bearbeiding av strukturelle bjelker, kanaler og søyler for næringsbygg og industrielle anleggskonstruksjoner.
Pre-Engineered Metal Buildings (PEB):Høy-skjæring av nett- og flenskomponenter for sveisede strukturelle portalrammer.
Solenergiinfrastruktur:Kutting av tunge-veggstrukturelle karbonstålprofiler som brukes i solcellesporingsmomentrør og jordmonterte-rammer.
Produksjon av biler og nyttekjøretøy:Dimensjonering av chassis med høy-styrke langsgående elementer og tverrelementer- før robotsveising.
Produksjon av tungt utstyr:Dimensjonering av strukturelle boksseksjoner og spesialiserte kanaler for anleggsmaskinerammer.
Verktøy og konfigurasjon
Valg av sagblad:Konfigurerbar med karbid-sirkulære blader for høyhastighets-jernskjæring eller bi-metallbåndsagblader for generell profilering av stålkonstruksjoner.
Innmating/utmatingshåndtering:Modulære rullebaner tilgjengelig i trinn på 3 m, utstyrt med pneumatiske-pop-opp-målestopper eller motoriserte lengde-målevogner.
Markeringsintegrasjon:Valgfrie CNC-blekkskrivere eller hydrauliske prikker-pendel-merkingsenheter montert på innmatingsbordet for automatisert serie- eller batch-ID-stempling før skjæring.
Støv- og tåkeavsug:Valgfrie støvoppsamlingshetter eller olje-tåkefiltreringsinnkapslinger designet for å fange opp partikkelmateriale under høy-tørke-skjæreoperasjoner.
Tilpasning
Egendefinerte kjeveplater:Kjever konstruert for å matche proprietære eller ikke-standard profilgeometrier av ekstrudert aluminium eller legert stål.
Utvidet skjærekapasitet:Modifikasjoner av sengelengde og halsklaring for å imøtekomme overdimensjonerte strukturelle profiler opptil 1000 mm brede.
Automatiseringshåndtrykk:PLS-integrasjonsprotokoller (Profinet, Ethernet/IP, Modbus TCP) konfigurert for å koble maskinutdata med eksisterende fabrikk-ERP- eller MES-produksjonsstyringssystemer.
Spenningstilpasning:Elektriske skap konfigurert for regionale industristandarder (380V/415V/480V, 50Hz/60Hz, 3-fase).
Kvalitet og testing
Produksjonsoperasjoner overholder ISO 9001 kvalitetsstyringsstandarder på tvers av strukturell fabrikasjon, maskinering og sluttmontering.
Sveiseintegritet:Alle strukturelle hovedrammer gjennomgår ultralydtesting (UT) og magnetisk partikkelinspeksjon (MPI) på kritiske lastbærende-sveisesømmer for å oppdage feil under overflaten.
Verifikasjon av presisjonsmaskinering:Gantry-monteringsflater og lineære skinnemonteringsputer freses på stor-skala CNC-gulvborer; flathet og parallellitet er laser-kalibrert til innenfor 0,02 mm over et spenn på 2000 mm.
Fabrikkgodkjenningstesting (FAT):Hver maskin gjennomgår en obligatorisk 72-timers kontinuerlig tørrkjøring og lastet testsyklus ved bruk av standard testprofiler for å verifisere hydraulisk trykkstabilitet, termisk likevekt til spindellagrene og dimensjonsnøyaktigheten av testkutt før kasse.
FAQ
Spørsmål: Kan denne maskinen bytte mellom kuttekanaler, vinkler og rør uten å endre fysiske klemmekjever?
Svar: Standardkonfigurasjonen inkluderer hurtig-utskifting av universelle modulære skrustikkekjever som passer til standardvinkler og kanaler innenfor et definert dimensjonsvindu. For spesialiserte rørprofiler eller uregelmessige ekstruderinger eliminerer hydrauliske selv-sentrerende V-kjever manuelle kjevebytter under standard batchoverganger.
Spørsmål: Hvordan maksimeres bladets levetid ved skjæring av høy-strekkfast konstruksjonsstål?
A: Bladets levetid bevares gjennom en kombinasjon av programmerbare adaptive matehastigheter og positiv kjølevæskepåføring. PLS-en reduserer automatisk matehastigheten når bladet møter tyngre veggskjæringer, og forhindrer tannflis, mens justerbare flomdyser opprettholder konstant termisk undertrykkelse ved skjæregrensesnittet.
Spørsmål: Hva er den typiske tidslinjen for installasjon og igangkjøring?
Svar: Standardmaskiner sendes forhånds-montert i modulære deler. Fabrikkteknikere eller sertifiserte lokale partnere fullfører vanligvis mekanisk plassering, elektrisk oppkobling, laseroppretting og operatøropplæring innen 3 til 5 arbeidsdager, avhengig av integrering av ekstra transportbånd.
Spørsmål: Hvilke filformater er kompatible med maskinens CNC-kontroller?
Sv: Den industrielle HMI aksepterer standard ISO G-kodefiler og analyserer CSV- eller DSTV-filer (Data Standard for Steelwork) direkte generert av vanlig strukturell detaljprogramvare som Tekla Structures eller Advance Steel.
Spørsmål: Hva er strøm- og verktøykravene for klargjøring av stedet?
Sv: Baseenheten krever en 3-fase 380V/415V (eller kundespesifisert regional spenning), 50/60Hz strømforsyning med en minimum dedikert kretskapasitet på 35 kW. Trykklufttilførsel på 0.6 - 0.8 MPa (6-8 bar) er nødvendig for pneumatiske kontroller og rensedyser.
Spørsmål: Hvilke kritiske slitasjedeler må lagerføres lokalt?
A: Primære forbruksartikler inkluderer sagblad (karbidsegmenter eller bimetallbånd), hydrauliske returfilterelementer, kjølevæskefiltreringsmedier og utskiftbare styreputer av karbid. Omfattende reservedelslister med OEM-delnummer er gitt i maskinens tekniske håndbok.
Populære tags: multi-profilsagemaskin, kinesiske multi-profilsagemaskinprodusenter, leverandører, fabrikk
Et par
neiNeste
Bar Stock SagemaskinDu kommer kanskje også til å like



Sende bookingforespørsel