


Kompleks-Shape Tube Bending Machine
Kompleks-Shape Tube Bending Machine
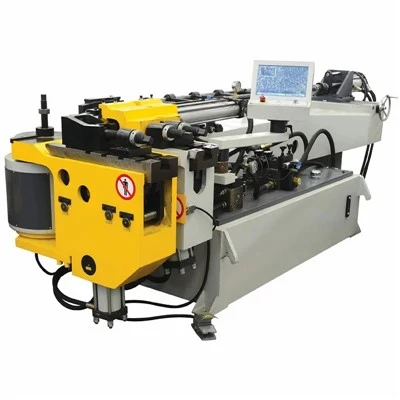
Den fler-akse komplekse-formede rørbøyemaskinen utfører romlige, multi-plan- og variabel-radiustransformasjoner på metallrør uten sekundær sveising eller forming. Bygget på en stiv, begrenset-element-analysert (FEA) støpejernsseng, integrerer plattformen multi-servokontroll for mating, rotasjon og bøying.
Teknisk fokus fokuserer på å opprettholde-tverrsnittsintegritet på tvers av stramme- senterlinjeradier (CLR)<= 1.5D). The integrated CNC architecture processes native CAD files (STEP/IGES/XT) to auto-calculate springback compensation, eliminating iterative trial-and-error programming for high-mix, low-volume production environments as well as automated, continuous production lines.
Tekniske spesifikasjoner
|
Spesifikasjonselement |
Industrielle standardparametre |
Kraftig-variant |
|
Maks. Rørets ytre diameter (OD) |
Φ 16 mm - Φ 50 mm |
Φ 51 mm - Φ 114 mm |
|
Maks. Veggtykkelse |
3,0 mm (mildt stål) |
6,0 mm (mildt stål) |
|
Min. Senterlinjeradius (CLR) |
1.0D - 1.5D |
1.2D - 2.0D |
|
Maks. Bøyevinkel |
190 grader |
190 grader |
|
Bøyeaksepresisjon |
± 0,05 grader |
± 0,03 grader |
|
Feeding Axis Presisjon |
± 0,05 mm |
± 0,03 mm |
|
Rotasjonsaksepresisjon |
± 0,05 grader |
± 0,03 grader |
|
Kontrollerte akser (CNC) |
5-Akse (mate, rotere, bøye, sideforskyvning av vogn, dorforskyvning) |
7-akset (inkluderer booster- og viskerdyseposisjonering) |
|
Drive System |
Absolutt-Encoder AC-servoer |
Direkte-drivmomentmotorer + absolutte servoer |
|
Hydraulisk systemtrykk |
14 MPa |
21 MPa med proporsjonal strømningsregulering |
|
Programvarekompatibilitet |
SolidWorks, CATIA, Inventor (STEP/IGES/XT direkte import) |
SolidWorks, CATIA, Inventor (STEP/IGES/XT direkte import) |
Nøkkelfunksjoner
Gjenopprettingskompensasjon i sanntid:{{0}Algoritmer måler materialstrekkvariasjoner på tvers av partier og justerer bøyningsvinkler dynamisk for å eliminere prøveskrot.
Synkronisert boostervogn:Påfører aksial skyvekraft under bøying for å nøytralisere veggtynning på den ytre radiusen til tette CLR-bends.
Multi-stabelverktøystabel:Har plass til opptil tre forskjellige radier eller faste/roterende kombinasjoner på en enkelt verktøystabel for å behandle komplekse geometrier uten manuelle verktøybytter.
Kollisjonsdeteksjonssimulering:3D grafisk programmeringsprogramvare simulerer hele bøyesekvensen mot maskinkinematikk før fysisk utførelse.
Direkte CAD-importgrensesnitt:Godtar direkte filinntak av 3D-rørsenter-linjedata (kompatibel med SolidWorks, CATIA og Inventor), oversetter romlige koordinater direkte til maskin G--kode.
Arbeidsprosess
Materiallasting:Rårøret lastes på den pneumatiske matevognen, sikret med en selvsentrerende hydraulisk spennhylse.
Romlig posisjonering:Mateaksen beveger røret frem til den nøyaktige lengdeposisjonen (Y--aksen), mens rotasjonsaksen roterer røret til det spesifiserte romlige planet (B--aksen).
Dor- og vindusviskerplassering:Den innvendige doren strekker seg inn i rørhalsen for å støtte innvendig veggstruktur, og viskerdysen låses tett mot tangentpunktet for å forhindre rynking av ytre-radius.
Bøyningsutførelse:Trykkdysen og klemmatrisen fester røret mot bøyedysen. Hovedbendarmen roterer til den programmerte vinkelen (C-aksen) under servokontroll med lukket-sløyfe.
Utvinning og frigjøring:Doren trekkes tilbake fraksjonert før klemmen og trykket åpner seg, og fjerner den dannede komponenten for neste bøyesyklus eller endelig lossing.
Verktøy og konfigurasjon
Vellykket kompleks rørbøying er helt avhengig av korrekt verktøygeometri som matcher materialets forlengelse og flytestyrke.
Bend Die & Clamp Die:Tilpass den nøyaktige rørets ytre diameter og profil (rund, firkantet eller oval) for å fordele klemkraften uten overflateskader.
Trykkdyse:Synkronisert med bøyningsdysehastigheten for å skyve materiale gjennom radiussonen, og minimerer tynning av ytre vegger.
Viskerdyse:Plassert rett foran bøyepunktet; laget av aluminiumbronse eller Ampco-metall for å eliminere gnaging på rustfritt stål eller titanrør.
Dornsamlinger:Konfigurert som pluggdorer, formede kuledorer (enkelt-, dobbel- eller multi-kule) eller fleksible lenkedorer avhengig av CLR-graden og rørets veggtykkelse.
Tilpasning
Utvidede sengelengder:Skreddersydde vognlengder fra 3 000 mm opp til 12 000 mm for å romme ekstra-lange strukturelle rørformede deler.
Automatisk lasting/lossing-integrasjon:Grensesnittskapasitet med industrielle portallastere, robotarmer eller buntmagasinlastere for lys{0}}ut produksjonsceller.
Integrasjon av stansing og skjæring:Inline hydrauliske stansemoduler integrert før eller etter bøyesekvensen for multi-produksjonsceller.
Spesialisert kontrollintegrasjon:Tilpassede PLS-grensesnitt (Siemens, Mitsubishi eller Beckhoff) tilordnet spesifikke fabrikk-SCADA- eller MES-utførelsesnettverk.
Kvalitet og testing
Strukturell stabilitet og langsiktig geometrisk repeterbarhet-kommer fra kontrollerte maskineringsprosesser og strenge verifiseringsprotokoller.
Senggløding og maskinering:Maskinsveisinger gjennomgår termisk spenningsavlastende utglødning for å eliminere gjenværende sveisespenning, etterfulgt av presisjonsfresing på store CNC portalmaskineringssentre i et temperatur-kontrollert miljø.
Geometrisk kalibrering:Laserinterferometersporing bekrefter multi-akseposisjoneringsnøyaktighet, repeterbarhet og rettighet før montering.
Fabrikkgodkjenningstesting (FAT):Hver maskin gjennomgår en utholdenhetstest som kjører minimum 500 påfølgende testsykluser ved hjelp av kunde-leverte råmaterialeprøver, verifiserer dimensjonsrapporter via optisk 3D-skanning eller CMM-inspeksjon.
FAQ
Spørsmål: Hvordan kompenserer maskinen for variasjoner i materialpartier?
Sv: Kontrollsystemet integrerer en integrert springback-database kombinert med lukkede-sløyfe vinkeltilbakemeldingskodere. Når materialets flytestyrke varierer mellom batcher, utfører maskinen en testbøy på det første stykket, måler den faktiske vinkelgjenvinningen via optisk tilbakemelding, og beregner automatisk over-bøyningsvinkelen for påfølgende sykluser.
Spørsmål: Hva er minimum senterlinjeradius (CLR) som kan oppnås uten en dor?
A: For standard karbonstålrør med et veggtykkelsesforhold (D/t) større enn 25, er en dor-mindre bøy oppnåelig ved CLR=3D. For trange konfigurasjoner (CLR<= 2D) or thin-walled applications, a multi-ball mandrel and wiper die are required to prevent ovality and collapse.
Spørsmål: Kan maskinen behandle ikke-runde rør, for eksempel rektangulære eller ovale profiler?
A: Ja. Ved å erstatte den standard runde verktøystabelen med profil-spesifikke matchede verktøysett (inkludert spesialiserte viskerdyser og form-tilpassede dorer), behandler maskinen kvadratiske, rektangulære, D--formede og asymmetriske ovale seksjoner samtidig som den opprettholder vri- og profilkontroll.
Spørsmål: Hvilke filformater er kompatible med CNC-kontrollprogramvaren?
A: Systemet importerer 3D CAD-filer direkte i STEP-, IGES- og XT-formater fra designprogramvare som SolidWorks, CATIA og Inventor. Den innebygde-parseren trekker automatisk ut senter-linjeradius, rette lengder og rotasjonsvinkler, og konverterer romlig geometri til kjørbar maskinkode uten manuell koordinatinntasting.
Spørsmål: Hva er standard verktøyskiftetid?
A: Maskinen har et hurtig-verktøyutforming som bruker hydrauliske eller manuelle-hurtigutløsende klemstifter. En fullstendig bytte av verktøystabel (bøyedyse, klemmatrise, trykkdyse og viskerholder) tar mellom 20 og 30 minutter, avhengig av maskinmodellstørrelsen.
Spørsmål: Hvilke verktøykrav kreves for installasjon?
A: Standard drift krever en 3-fase elektrisk forsyning (typisk 380V/480V, 50/60Hz, størrelse mellom 25 kVA og 45 kVA avhengig av servostørrelse) og en stabil trykklufttilførsel på 0,6 MPa til 0,8 MPa for pneumatisk klemme og smøreaktuatorer.
Populære tags: kompleks-bøyemaskin for formrør, Kina komplekse-bøyemaskin for formrør, produsenter, leverandører, fabrikk
Du kommer kanskje også til å like


Sende bookingforespørsel